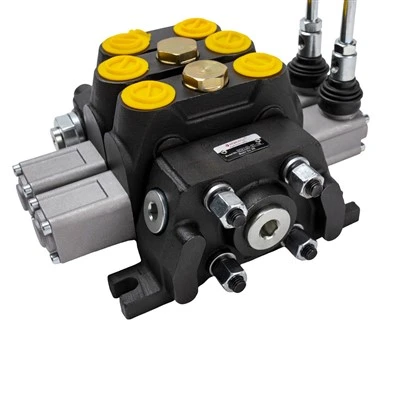
Shijiazhuang Laiye Import&Export Trading Co., Ltd. ist einer der führenden Hersteller und Lieferanten von leistungsstarken magnetbetätigten Wegeventilen der Serie 4we10 in China und bietet auch maßgeschneiderten Service. Wenn Sie ein hochwertiges, in China hergestelltes Hochleistungs-Magnetwegeventil der Serie 4we10 im Großhandel kaufen möchten, fordern Sie gerne eine Preisliste von unserem Werk an.
Produktbeschreibung

Das leistungsstarke magnetbetätigte Wegeventil der Serie 4WE10 ist ein direkt-betätigtes magnetbetätigtes Wegeventil mit einer NG10-Schnittstelle und einem Montagemuster gemäß der Norm ISO 4401. Es unterstützt einen maximalen Betriebsdruck von 350 bar und einen Nenndurchfluss von 120 l/min und ist somit für Hydrauliksysteme mit mittlerem Durchfluss geeignet. Spulenkonfigurationen umfassen 4/3-Wege- und 4/2-Wege-Optionen. Das Ventil verwendet ein Nassstift-Magnetdesign mit um 90 Grad drehbaren Spulen; Zu den Spannungsoptionen gehören DC 12 V/24 V oder AC 110 V/220 V. Es verfügt über die Schutzart IP65 und einen Betriebstemperaturbereich von -30 bis 80 Grad.
Die direkte Magnetbetätigung sorgt für eine schnelle Reaktion, eliminiert Pilotverzögerungen und führt zu kurzen Schaltzeiten. Die Größe NG10 vereint eine hohe Durchflusskapazität mit kompakten Einbaumaßen und eignet sich daher ideal für die Integration in mittelgroße Hydrauliksysteme. Die Spulen sind einzeln austauschbar, die manuelle Überbrückung ist Standard und es sind verschiedene Spulenkonfigurationen mit Mittelposition verfügbar. Es wird häufig in Industriemaschinen, Baumaschinen und automatisierten Produktionslinien eingesetzt, die mittlere Durchflussraten, Hochfrequenzschaltung und präzise Richtungssteuerung erfordern.
1. Guss des Ventilkörpers
Der Ventilkörper besteht aus hochfestem Gusseisen und wird in einem einzigen Schritt im Präzisionsgussverfahren geformt. Wichtige Kontrollen während des Gießens-wie Temperatur der geschmolzenen Legierung, Gießgeschwindigkeit und Erstarrungsdruck-stellen eine gleichmäßige, dichte innere Mikrostruktur sicher, die frei von Fehlern wie Gasporosität oder Lunkerbildung ist. Der Guss erfordert die Ausbildung mehrerer Ventilbohrungen und Strömungskanäle, was hohe Anforderungen an die Gussqualität stellt.
2. Gussreinigung
Die rohen Gussteile werden Prozessen wie Kugelstrahlen (um Sand zu entfernen) und dem Abschneiden von Anschnitten und Steigrohren unterzogen, um Oberflächensand und Grate zu entfernen. Für die internen Ölkanäle ist eine spezielle Reinigung erforderlich, um Sandreste zu entfernen, die den späteren Betrieb beeinträchtigen könnten.
3. Präzisionsbearbeitung
Die gereinigten Gussteile durchlaufen mehrere Bearbeitungsschritte auf hochpräzisen Bearbeitungszentren: Fräsen von Montageflächen; Bohren von Ölanschlüssen und Gewindelöchern; Präzisionsbearbeitung von Ventilbohrungen und internen Strömungskanälen; und Bearbeitung von Dichtungsnuten. Die Bearbeitungsgenauigkeit für Ventilbohrungen und Spulen ist streng und erfordert typischerweise Toleranzen innerhalb von 0,001 mm. Bei der Bearbeitung entstehende Grate werden umgehend entfernt, um eine reibungslose Spulenbewegung zu gewährleisten.
4. Spulenbearbeitung und Wärmebehandlung
Die Spulen werden aus hochwertigem legiertem Stahl hergestellt und präzisionsgeschliffen, um das richtige Passspiel mit der Ventilbohrung sicherzustellen. Kritische Komponenten werden entsprechend den Konstruktionsvorgaben einer Wärmebehandlung unterzogen, um die Oberflächenhärte und Verschleißfestigkeit zu erhöhen und so die Lebensdauer zu verlängern.
5. Montage
Die Montage erfolgt in einer sauberen Umgebung. Spulen und Ventilkörper werden auf der Grundlage der tatsächlich bearbeiteten Abmessungen aufeinander abgestimmt, um ein optimales Spiel zu erreichen und so ein reibungsloses Gleitverhalten und eine effektive Abdichtung zu gewährleisten.
6. Endkontrolle
Bevor jedes Ventil das Werk verlässt, wird es einem Drucktest, einer internen Leckageprüfung, einem Richtungsreaktionstest und einer Überprüfung der Durchflussleistung unterzogen, um sicherzustellen, dass alle Produktspezifikationen den Designanforderungen entsprechen.

| Technische Daten | |
| Artikel | 4WE10 |
| Maximaler Druck | 315bar |
| Maximaler Durchfluss | 120 l/min |
| Arbeitsspannungsbereich | ±10% |
Wir sind ein professioneller Hersteller von Hydraulikventilen, der Forschung und Entwicklung, Produktion und Vertrieb integriert. Durch die Nutzung der firmeneigenen Einrichtungen unserer Muttergesellschaft, Hebei Wendefu Hydraulic Technology Co., Ltd., verfügen wir über umfassende -eigene Fertigungskapazitäten, die die gesamte Wertschöpfungskette abdecken-vom Guss und der Präzisionsbearbeitung bis hin zur Montage und Prüfung. Unsere Fabrik ist mit hochpräzisen Bearbeitungszentren und CNC-Geräten ausgestattet, die eine computergestützte Steuerung kritischer Prozesse gewährleisten. Die Ventilkörper werden aus hochfestem Sphäroguss präzisionsgegossen, während die Ventilspulen aufgekohlt, abgeschreckt und hartverchromt werden, um eine hervorragende Verschleißfestigkeit und Haltbarkeit zu gewährleisten. Jedes Produkt wird vor dem Versand strengen Tests-einschließlich Druckfestigkeit, internen Dichtheitsprüfungen und Durchflussleistungstests- unterzogen. Wir sind nach ISO9002 für das Qualitätsmanagementsystem zertifiziert und gewährleisten die vollständige Rückverfolgbarkeit während des gesamten Produktionsprozesses. Unsere Produkte werden in über zwanzig Länder und Regionen exportiert, darunter Russland, Europa, den Nahen Osten, Südamerika und Südostasien.

Produktqualitätsprüfung
1. Druckfestigkeitstest
Der Ventilkörper wird einem Druckfestigkeitstest bei maximalem Betriebsdruck unterzogen, um seine strukturelle Festigkeit und Dichtleistung zu überprüfen und sicherzustellen, dass keine Lecks oder Verformungen auftreten.
2. Interner Dichtheitstest
Die interne Leckage an jedem Anschluss wird gemessen, um sicherzustellen, dass sie innerhalb der zulässigen Grenzen liegt. Bei druckführenden Komponenten wie vorgesteuerten Rückschlagventilen ist die interne Leckagerate ein wichtiger Indikator für die Dichtungsleistung.
3. Schaltreaktionstest
Die Reaktionszeit der Spule wird bei der Erregung des Magnetventils getestet, um einen schnellen und zuverlässigen Schaltvorgang sicherzustellen.
4. Durchflussleistungstest
Durchflusskapazität und Druckabfall werden bei der Nenndurchflussrate überprüft, um sicherzustellen, dass das Produkt innerhalb des Durchflussbereichs des Systems ordnungsgemäß funktioniert und der Druckabfall innerhalb akzeptabler Grenzen bleibt.
5. Öffnungsdrucktest
Der Öffnungsdruck des Rückschlagventils wird anhand des eingestellten Werts überprüft, um ein feinfühliges Öffnen und zuverlässiges Schließen zu gewährleisten.
6. Pilotfunktionstest
Die Zuverlässigkeit des Rückwärtsöffnens und die Reaktionszeit unter Vorsteuerdruck werden überprüft, um eine ordnungsgemäße Funktion des Vorsteuerventils sicherzustellen.
7. Inspektion des Aussehens und der Sauberkeit
Die Qualität der Oberflächenbeschaffenheit des Ventilkörpers, die Unversehrtheit der Markierungen und die Sauberkeit der internen Ölkanäle werden überprüft, um zu verhindern, dass Verunreinigungen in das System gelangen.

FAQ
F: Sind die Wartungskosten für den 4WE10 hoch?
A: Nein, das sind sie nicht. Sein direkt-wirkendes Design ist einfach und weist nur wenige potenzielle Fehlerquellen auf. Die Spule ist einzeln austauschbar und die Dichtungen sind einfach austauschbare Standardteile. Die Gesamtwartungskosten sind niedrig.
F: Was ist das Problem, wenn das Ventil nicht aktiviert wird, wenn das Magnetventil erregt wird, es aber über die Handbetätigung funktioniert?
A: Wenn das Magnetventil keine Reaktion zeigt, wenn es mit Strom versorgt wird, das Ventil jedoch über die Handbetätigung betätigt wird, weist dies darauf hin, dass der Ventilschieber nicht blockiert ist. Das Problem liegt am Magnetventil oder an den elektrischen Komponenten.
F: Was führt dazu, dass das elektromagnetisch betätigte Hochleistungs-Wegeventil der Serie 4WE10 den Druck nicht in der neutralen Position aufrechterhält?
A: Überprüfen Sie zunächst die Neutralpositionsfunktion. Theoretisch blockiert eine neutrale Konfiguration vom Typ O- alle Ports; Allerdings kann es zu einem Druckverlust kommen, wenn eine übermäßige interne Leckage durch Spulen- oder Hülsenverschleiß entsteht, wenn Dichtungen beschädigt sind oder wenn Verunreinigungen ein dichtes Schließen des Ventils verhindern. Geringfügiger Verschleiß kann durch Polieren behoben werden, bei starkem Verschleiß ist jedoch ein Austausch der Spulenbaugruppe erforderlich.
F: Warum klemmt oder lässt sich die manuelle Notbetätigung des 4WE10 nicht bewegen?
A: Das Problem könnte dadurch verursacht werden, dass Schmutz in den Notmechanismus gelangt oder interne Teile rosten. Versuchen Sie zunächst, den Mechanismus mit einem Reinigungsmittel zu reinigen; Bleibt es hängen, ist eine Demontage und Reparatur erforderlich. Es wird empfohlen, den Notrufknopf regelmäßig zu betätigen, um ein Blockieren zu verhindern.
F: Was führt dazu, dass sich der Stellantrieb nach dem Schalten des 4WE10-Ventils langsam bewegt?
A: Eine langsame Bewegung des Stellantriebs kann durch einen unzureichenden Systemdurchfluss, eine Durchflussbeschränkung in den Rohrleitungen oder eine nicht vollständige Verschiebung des Ventilschiebers verursacht werden. Überprüfen Sie zunächst den Systemfluss und die Rohrleitungen und prüfen Sie dann, ob die Spule ihre vorgesehene Position vollständig erreicht hat.
Beliebte label: Hochleistungs-Magnetwegeventil der Serie 4we10, China Hochleistungs-Magnetwegeventil der Serie 4we10, Hersteller, Zulieferer, Fabrik, Richtungsregelungsventil in hydraulischen Systemen, Wegeventil, hydraulisches DCV-Ventil, hydraulisches Monoblock-Magnet-Wegeventil, vorgesteuertes Gleichstromventil, Magnetgesteuerte Hydraulikventile